
环氧乙烷(ETO)是医疗器械行业主流低温灭菌介质,灭菌完成后的舱内残气、车间逸散残留,直接关系产品放行、人员职业健康与药监核查结果。不少灭菌企业在检测仪选型、布点、数据管理环节存在误区:把车间泄漏报警等同于灭菌舱残留监测,传感器选型不匹配高湿工况、缺少完整校准与记录体系,核查时极易出现不合规问题。山盾科技(Sundo)结合医疗器械灭菌相关国标、防爆规范与现场工程经验,梳理一套可落地的环氧乙烷检测仪合规监测方案。
一、适用核心标准梳理
医疗器械 ETO 灭菌残留监测分为产品残留放行和车间环境泄漏监测两套体系,两者标准、限值、用途不能混淆:
GB 18279.1:环氧乙烷灭菌过程开发、确认和常规控制,灭菌舱内浓度监测用于灭菌过程控制、参数放行国家药品监...
GB/T 16886.7-2015:医疗器械 EO 及 2‑氯乙醇产品残留控制量的标准,是器械出厂放行依据,该标准偏向产品浸提实验室检测,不能直接用在线检测仪代替产品残留理化检测国家药品监...
GB/T 50493:石油化工可燃和有毒气体检测报警设计标准,用于灭菌车间固定式报警器布设、报警阈值设置、防爆设计
GB 15322、GB12358:有毒气体探测器产品性能、检定相关要求
YY 0503:环氧乙烷灭菌器,要求灭菌舱预留取样接口,支持舱内气体取样检测。
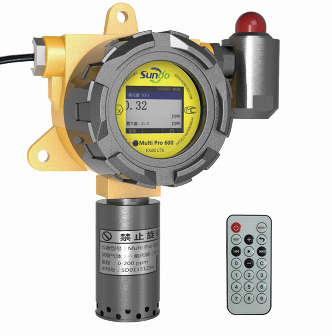
重点提醒:在线环氧乙烷检测仪,主要承担灭菌舱内过程浓度监控、开门前舱内余气监测、车间区域泄漏预警;医疗器械成品的残留最终放行,仍需要按照 GB/T16886.7 开展实验室浸提检测,检测仪数据仅作为过程管控佐证,不可替代理化报告。
二、传感器选型:区分舱内监测与车间环境巡检
灭菌舱内部是高温、高湿、间歇高浓度 ETO 的苛刻工况,和常温常压的车间环境差异极大,传感器选错会出现严重漂移、中毒失效。
电化学传感器:适合车间环境低浓度泄漏巡检、固定式区域报警;成本适中,响应快,但高湿、高浓度 ETO 长时间暴露容易饱和、损耗快,不适合长期直接接入灭菌舱内连续监测,适合泵吸式手持式检测仪,用于开门前舱口取样复核、车间巡检。
PID 光离子传感器:响应速度快,可测 ppb 级低浓度,适合解析阶段低残留跟踪;缺点是易受水蒸气、醇类、挥发性有机物交叉干扰,高湿灭菌舱必须配套除水预处理。
红外 NDIR 传感器:抗湿度干扰强、抗中毒、量程宽,耐受灭菌舱间歇高浓度冲击,适合接入灭菌舱取样管路做在线连续监测,是灭菌舱内过程监测的优选方案;缺点是低浓度段检出下限高于 PID,采购成本更高。
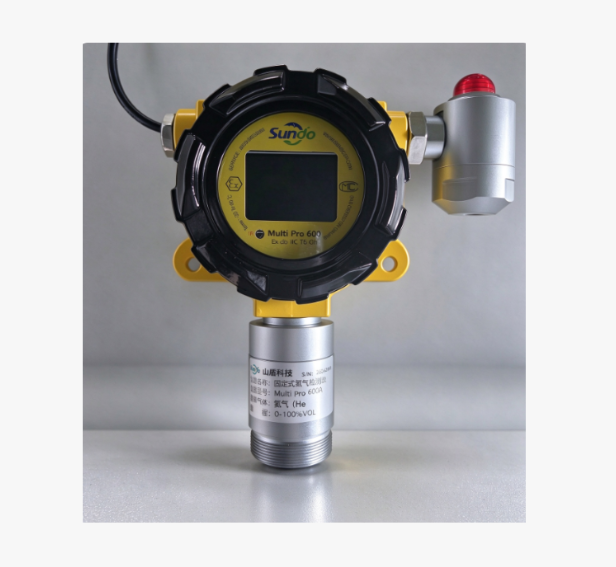
选型配套要求:整机具备防爆认证,灭菌间属于防爆区域;支持泵吸取样、预处理(冷凝除水、除尘过滤),带信号远传、数据存储、声光报警,方便接入 SCADA 或灭菌控制系统。
山盾科技(Sundo)环氧乙烷检测仪提供红外、PID 多种原理机型,可配套独立取样预处理箱,针对灭菌舱高湿工况做抗漂移优化,满足在线连续监测与现场手持抽检两类场景。
三、布点与取样布设合规要点
1. 灭菌舱本体监测
优先利用灭菌设备自带的标准取样接口(YY0503 要求的 G 标记取样口),采用泵吸旁路取样,探测器不直接安装在舱体内,避免高温高压冲击;取样管路材质选用 PTFE,防止 EO 吸附损耗造成数据偏低。监测时机:灭菌保压阶段监测灭菌浓度;解析换气阶段持续跟踪舱内残留,作为判断是否可以开门的参考条件。
2. 灭菌车间区域泄漏监测
ETO 略重于空气,探测器安装高度距离地面 0.3~0.6m,优先布设在舱门密封面、汽化器、管道接头、尾气排放口下方;避开空调直吹、强排风位置,防止气体被稀释漏报。报警阈值遵循 GB/T50493,ETO 职业接触限值 PC-TWA 为 1mg/m³,一级预警、二级报警分级设置,报警控制器放置在值班岗位,留存报警记录。
3. 补充巡检点位
配备手持式泵吸环氧乙烷检测仪,用于每次开门前舱口复核、更衣间、排风管道口、废料暂存区抽检,形成 “在线固定监测 + 手持抽检" 的双重监测体系。

四、报警设置、校准与期间核查
报警逻辑:区分过程浓度报警和泄漏安全报警。灭菌工艺浓度超标属于工艺联锁,可联动停止进气、抽真空;车间泄漏报警联动排风、声光提示,保护操作人员。
校准周期:灭菌高湿高腐蚀工况,固定式在线仪器建议每 6 个月用 EO 标准气体标定一次;手持式检测仪建议 3~6 个月校准,每日开机前做零点检查;每次校准留存证书、原始记录、标定曲线,药监核查会重点调取校准台账。
期间核查:两次正式检定之间,用标准气做功能测试,记录传感器响应情况;出现漂移、报警异常、舱内湿度剧烈波动后,要追加核查,形成偏差处理记录。
数据留存:仪器数据需要可追溯、不可随意删除,保存周期匹配医疗器械产品记录,便于追溯灭菌批次的浓度监控情况。
五、常见合规误区避坑
误区:舱内检测仪合格 = 产品残留合格。纠正:在线监测是过程控制,产品放行必须做 GB/T16886.7 规定的浸提检测。
误区:电化学探头直接装在灭菌舱里面。纠正:高湿 + 间歇高浓度 EO 极易造成传感器不可逆中毒,短期数据失真,寿命大幅缩短。
误区:只装车间报警器,不监测舱内解析残留。纠正:开门瞬间舱内残留大量逸散,是车间超标的主要源头,缺少舱内监测属于管控缺失。
误区:长期不校准,只看仪器显示数值。纠正:ETO 传感器会缓慢漂移,无有效校准记录,所有监测数据在核查中会判定无效。
六、方案总结
一套合规的灭菌舱 ETO 残留监测方案,核心是分层监测、区分用途、匹配工况、全程留痕:红外 NDIR 在线旁路监测舱内灭菌与解析过程,PID 手持仪器用于开门复核和车间巡检,固定式有毒报警器管控区域泄漏;严格按周期开展校准、做好台账记录,同时厘清在线监测和产品理化放行检测的边界。山盾科技(Sundo)可针对不同容积灭菌柜、独立灭菌车间提供成套取样预处理、监测主机、报警控制一体化方案,适配医疗器械企业日常生产与药监核查要求。